-
Русский
- sc@bquq.cn
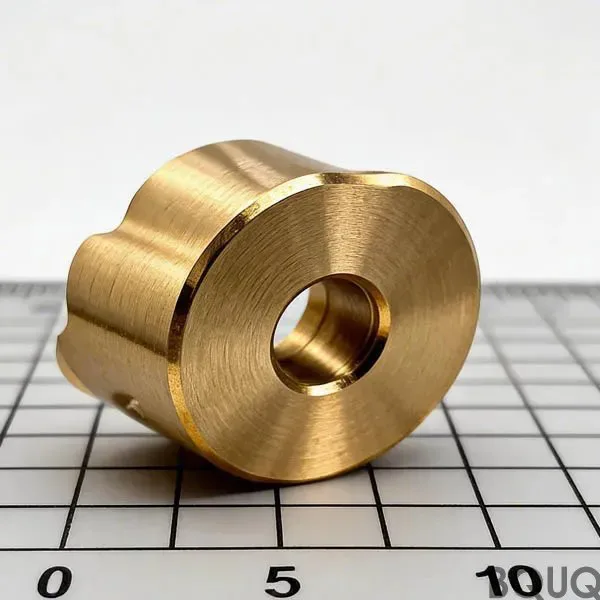
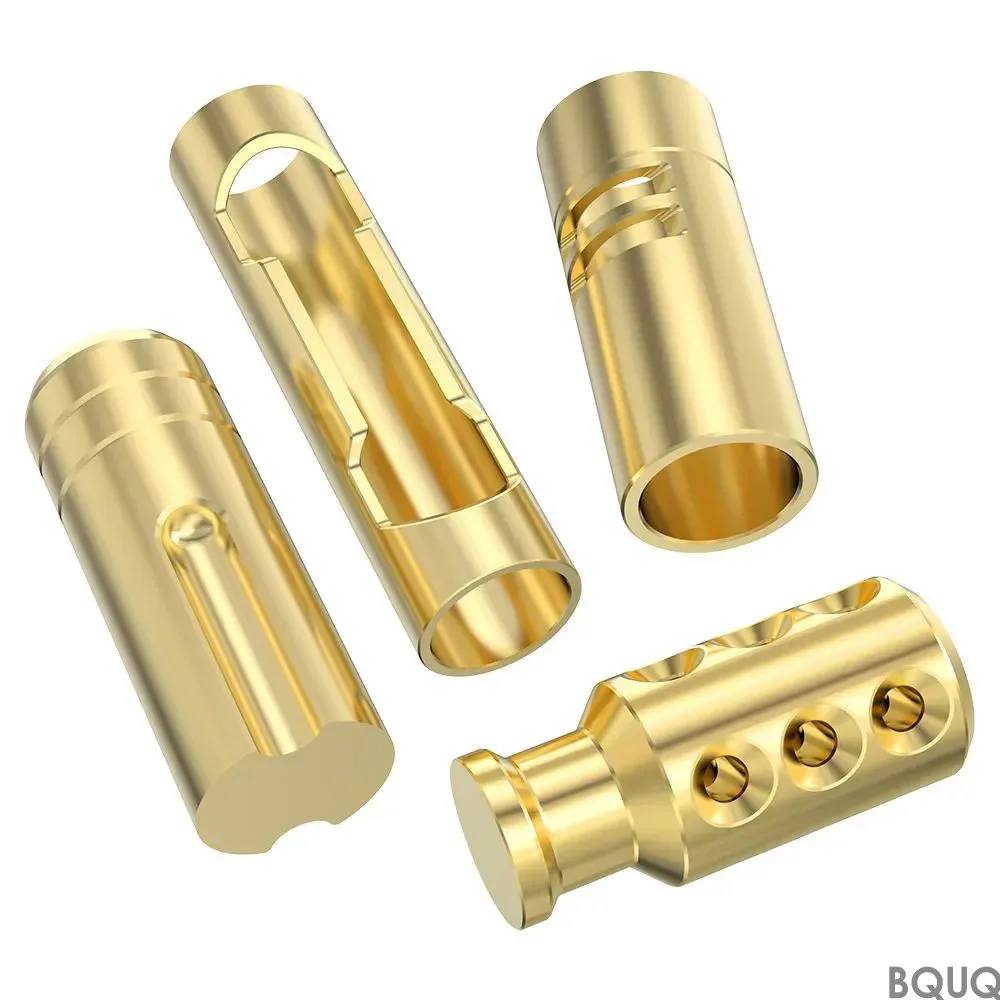
Латунь — это краеугольный материал в сантехнической отрасли, известный своей коррозионной стойкостью, долговечностью и эстетической привлекательностью. CNC-обработка латунных деталей требует точности и опыта для соответствия строгим требованиям сантехнических применений, таких как клапаны, фитинги, смесители и соединители. Это руководство содержит практические советы и углубленные сведения об оптимизации процессов CNC-обработки латунных компонентов в сантехнической отрасли.
Латунь, сплав меди и цинка, обладает отличной обрабатываемостью, теплопроводностью и антимикробными свойствами. Ее устойчивость к обесцинкованию и коррозионному растрескиванию под напряжением делает ее пригодной для систем питьевой воды. Распространенные марки включают C36000 (автоматная латунь) для высокоскоростной обработки и C46400 (морская латунь) для морских условий. Понимание характеристик материала помогает выбрать правильную марку латуни для сантехнических деталей.
Избегайте острых внутренних углов для снижения концентрации напряжений. Используйте радиусы не менее 0,5 мм. Равномерная толщина стенок предотвращает деформацию при обработке.
Сантехнические детали часто требуют резьбы по стандартам NPT или BSP. Обеспечьте надлежащую глубину и шаг резьбы. Используйте фрезерование резьбы или одноточечное нарезание резьбы для точности.
Типичные допуски для сантехнических фитингов составляют ±0,1 мм. Для уплотнительных поверхностей рекомендуется Ra 0,8 мкм или лучше. Используйте чистовые проходы с острыми инструментами.
| Марка | Свойства | Применения |
|---|---|---|
| C36000 | Отличная обрабатываемость, высокая прочность | Смесители, клапаны, фитинги |
| C37700 | Хорошая горячая обрабатываемость, коррозионная стойкость | Компрессионные фитинги |
| C46400 | Превосходная коррозионная стойкость (морская) | Судовая сантехника, системы с соленой водой |
Выбор правильной марки латуни обеспечивает обрабатываемость и эксплуатационные характеристики. C36000 наиболее популярна для CNC благодаря своим автоматным свойствам.
Используйте твердосплавные инструменты с положительными передними углами для снижения сил резания. Рекомендуемые скорости резания: 200-400 SFM (футов поверхности в минуту) для черновой обработки, 300-500 SFM для чистовой. Подачи: 0,002-0,005 дюйма/об.
Используйте водорастворимую СОЖ концентрацией 5-10% для улучшения чистоты поверхности и стойкости инструмента. Для нарезания резьбы рассмотрите масляные смазки.
Латунь образует мелкую стружку, которая может забивать. Используйте стружколомы или СОЖ высокого давления. При глубоком сверлении используйте сверление с периодическим выводом.
Надежно закрепляйте заготовки с помощью сильного зажима. Используйте сбалансированные держатели инструмента для минимизации дребезга.
Выбирайте отделку в зависимости от применения: полированный хром для видимых приборов, после обработки для внутренних клапанов.
Используйте КИМ (координатно-измерительную машину) для критических размеров. Калибры «проход/непроход» для резьбы.
Профилометры обеспечивают соответствие значений Ra спецификациям.
Воздушные или гидростатические испытания для герметизированных компонентов. Типичное испытательное давление: 1,5x рабочего давления.
CNC-обработка латунных деталей для сантехнической отрасли требует тщательного планирования, знания материалов и внимания к деталям. Следуя изложенным советам — выбору правильной марки латуни, оптимизации траекторий инструмента, контролю допусков и применению соответствующих отделок — производители могут выпускать высококачественные, надежные компоненты, соответствующие отраслевым стандартам. Партнерство с опытным поставщиком услуг штамповки металла и CNC-обработки обеспечивает эффективность и стабильность.
Для услуг индивидуальной CNC-обработки латуни свяжитесь с нами сегодня, чтобы обсудить ваши потребности в сантехнических компонентах.