С-образный зажимОбработка на станках с ЧПУ | Пружина для батареи2026-07-03
В мире производства электроники корпус — это не просто защитная оболочка, а критически важный компонент, обеспечивающий производительность, надежность и безопасность. Прецизионная обработка на станках с ЧПУ с жесткими допусками стала незаменимой для производства корпусов электроники, отвечающих строгим требованиям современных устройств — от потребительской электроники до аэрокосмических систем. Это руководство подробно рассматривает нюансы достижения микронной точности, изучая процессы, материалы, стратегии проектирования и методы обеспечения качества.
Критическая роль жестких допусков в корпусах электроники
Корпуса электроники должны экранировать чувствительные компоненты от электромагнитных помех, отводить тепло и выдерживать механические нагрузки. Когда допуски отклоняются даже на несколько микрон, могут возникнуть такие проблемы, как плохая герметизация, вибрация и несоосность, что приводит к отказу устройства. Жесткие допуски обеспечивают:
- Электромагнитную совместимость (ЭМС): Точные зазоры и перекрытия предотвращают утечку радиочастотного излучения.
- Терморегулирование: Точные сопрягаемые поверхности оптимизируют теплопередачу в радиаторах или вентиляционных отверстиях.
- Долговечность: Однородная толщина стенок снижает концентрацию напряжений.
- Эффективность сборки: Взаимозаменяемые детали подходят без доработки.
Процессы обработки на ЧПУ для прецизионных корпусов
Для достижения жестких допусков на корпусах электроники применяются несколько методов ЧПУ, каждый из которых подходит для определенных геометрий и материалов:
3-осевое и 5-осевое фрезерование на ЧПУ
3-осевые станки экономически эффективны для простых корпусов коробчатого типа, но 5-осевая обработка позволяет выполнять сложные поднутрения и угловые элементы за один установ, снижая накопление погрешностей. Для корпусов со сложными внутренними полостями или монтажными бобышками предпочтительна 5-осевая обработка.
Токарная обработка на ЧПУ для цилиндрических компонентов
Для круглых корпусов или разъемов токарные станки с ЧПУ обеспечивают круглость менее 10 микрон. Двухшпиндельные токарные станки позволяют обрабатывать обратную сторону без перезажима, сохраняя соосность.
Электроэрозионная обработка (ЭЭО) для микроэлементов
Когда требуются чрезвычайно жесткие допуски (менее ±5 мкм) для небольших элементов, таких как вентиляционные прорези или микроконнекторы, проволочная или прошивная ЭЭО обеспечивает результаты без заусенцев.
| Процесс | Типичный допуск | Лучшее применение |
|---|
| 3-осевое фрезерование | ±25 мкм | Простые корпуса коробчатого типа |
| 5-осевое фрезерование | ±10 мкм | Сложные геометрии |
| Токарная обработка на ЧПУ | ±5 мкм | Цилиндрические корпуса |
| ЭЭО | ±2 мкм | Микроэлементы |
Выбор материала для высокоточных корпусов
Выбор материала напрямую влияет на обрабатываемость и достижимый допуск. К распространенным материалам относятся:
- Алюминий 6061-T6: Отличное соотношение прочности и веса, легко обрабатывается и стабилен для жестких допусков. Широко используется для корпусов портативной электроники.
- Нержавеющая сталь 304: Высокая коррозионная стойкость и прочность, но склонна к наклепу. Требует жестких установок и острого инструмента для точности.
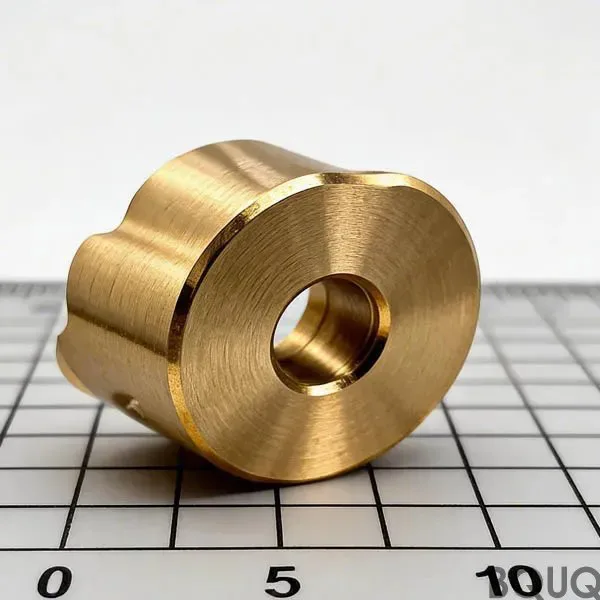
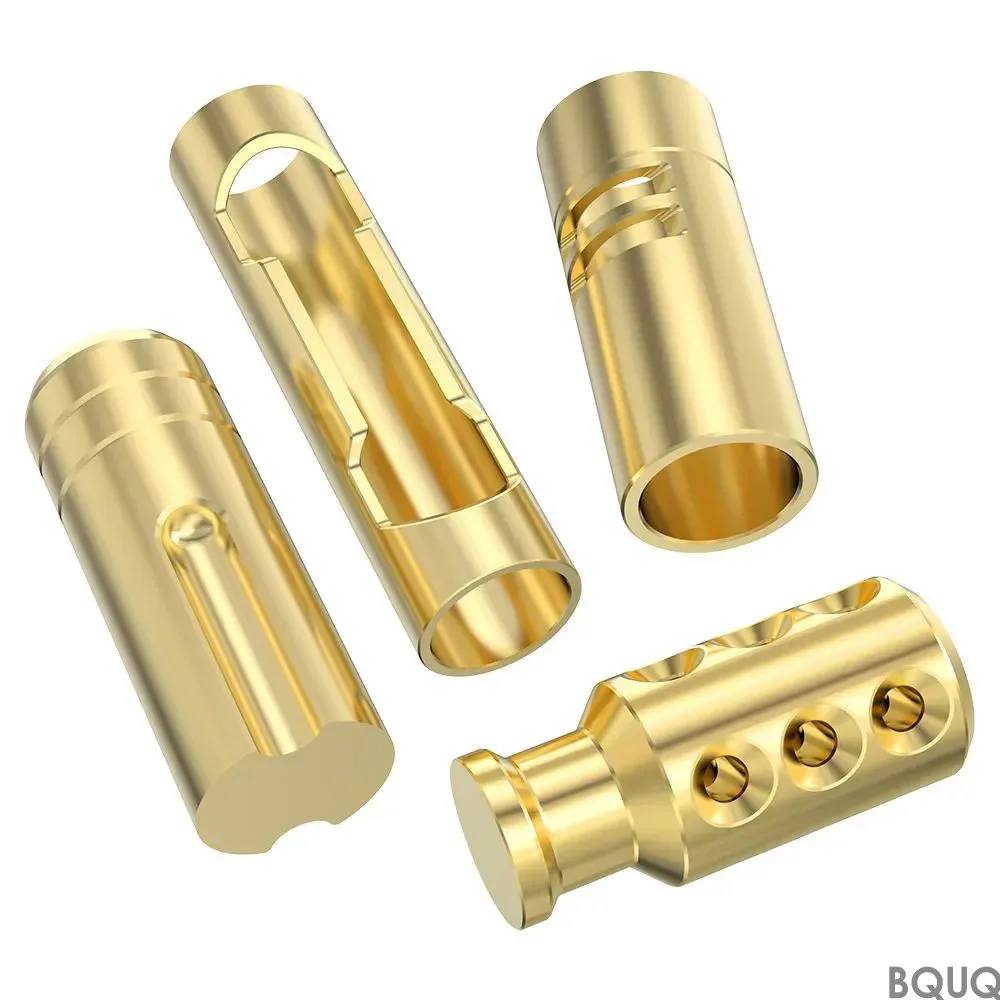
- Латунь: Идеальна для радиочастотных корпусов благодаря свойствам экранирования от электромагнитных помех. Хорошая обрабатываемость с жесткими допусками.
- Пластмассы (ABS, PC): Легкие и изолирующие, но необходимо учитывать тепловое расширение. Обработка на ЧПУ обеспечивает лучшие допуски, чем литье под давлением.
Конструктивные соображения для обработки с жесткими допусками
Проектирование с учетом технологичности (DFM) имеет решающее значение. Ключевые принципы включают:
- Скругление внутренних углов: Острые внутренние углы вызывают отклонение инструмента и концентраторы напряжений. Минимальный радиус 0,5 мм повышает стойкость инструмента и точность.
- Избегайте глубоких карманов: Глубокие полости требуют длинного инструмента, который вибрирует, снижая точность. При необходимости используйте ступенчатые стенки или ребра.
- Равномерная толщина стенок: Отклонения вызывают неравномерное охлаждение и коробление. Поддерживайте равномерность ±0,1 мм.
- Базы: Опорные точки для обработки и контроля обеспечивают согласованное выравнивание.
- Резьбовые вставки: Для пластиковых корпусов вставляйте металлическую резьбу для сохранения допуска при многократной сборке.
Методы контроля качества и проверки
Проверка жестких допусков требует передовой метрологии:
- КИМ (координатно-измерительная машина): Контактное зондирование критических размеров с субмикронной точностью.
- Лазерные сканеры: Бесконтактный контроль сложных поверхностей с генерацией облаков точек для сравнения с CAD.
- Профилометры шероховатости поверхности: Значения Ra 0,4 мкм или менее обеспечивают надлежащую герметизацию и эстетическую отделку.
- Калибры «проход/непроход»: Быстрая проверка диаметров отверстий и ширины пазов.
Отделка поверхности и постобработка
После обработки поверхностные обработки могут повлиять на допуски. Учитывайте:
- Анодирование: Добавляет тонкий оксидный слой (обычно 5–25 мкм), который необходимо учитывать в допусках.
- Порошковое покрытие: Более толстое покрытие (50–150 мкм) требует маскирования или предварительной обработки с уменьшенным зазором.
- Пассивация: Для нержавеющей стали этот химический процесс не изменяет размеры.
- Вибрационная очистка от заусенцев: Удаляет острые кромки, сохраняя жесткие допуски на критических поверхностях.
Практические советы по достижению жестких допусков
- Используйте высококачественный инструмент: Твердосплавный инструмент с микрозернистым карбидом и покрытиями TiAlN снижает износ и сохраняет остроту.
- Оптимизируйте режимы резания: Легкие проходы (глубина 0,1–0,3 мм) на высоких скоростях снижают силы резания и отклонение.
- Контроль температуры: Используйте СОЖ для стабилизации температуры заготовки и станка; тепловое расширение может сместить размеры на несколько микрон.
- Проектирование приспособлений: Специальные приспособления с вакуумными или пневматическими зажимами предотвращают смещение детали во время обработки.
- Зондирование в процессе обработки: Контактные датчики на станках с ЧПУ позволяют в реальном времени корректировать износ инструмента.
- Контроль первой детали: Всегда тщательно проверяйте первую деталь перед запуском полного производства.
Достижение жестких допусков при обработке на ЧПУ корпусов электроники — это систематический процесс, требующий внимания к каждой детали: от проектирования и выбора материала до стратегии обработки и контроля качества. Работая с опытными производителями прецизионных изделий, которые инвестируют в передовое оборудование и строгий контроль, вы можете гарантировать, что ваши корпуса соответствуют самым высоким стандартам производительности и надежности. Для вашего следующего проекта корпуса электроники рассмотрите прецизионную обработку на ЧПУ с жесткими допусками, чтобы поставлять надежные, точные и долговечные продукты.