-
Русский
- sc@bquq.cn
В мире прецизионного производства достижение оптического качества поверхности — часто определяемого как шероховатость поверхности ниже 10 нм Ra — является заветной целью для компонентов, используемых в лазерах, аэрокосмической оптике, медицинских устройствах и высококлассной потребительской электронике. Хотя традиционно это связывалось со шлифованием и полированием, современные обрабатывающие центры с ЧПУ, оснащённые передовым инструментом и системами управления, теперь способны обеспечивать зеркальные поверхности непосредственно от режущего инструмента. Это руководство исследует методы, параметры и передовой опыт, необходимые для превращения стандартных токарных и фрезерных станков с ЧПУ в станки для финишной обработки оптического класса.
Оптическое качество поверхности относится к поверхности, которая отражает и пропускает свет с минимальным рассеянием или искажением. Количественно оно характеризуется:
Хотя только обработка на ЧПУ может не обеспечить абсолютно гладкие поверхности (это часто требует постполирования), она может значительно снизить потребность в ручной доводке, экономя время и затраты.
Для оптической чистовой обработки станок должен быть исключительно жёстким. Любая вибрация — от дисбаланса шпинделя, вибраций пола или сил резания — отпечатается на поверхности заготовки. Используйте виброгасящие опоры, системы активного контроля вибраций и проектируйте приспособления, максимизирующие жёсткость. Предпочтительны высококлассные станки с гидростатическими или воздушными подшипниками.
Биение шпинделя должно быть менее 1 мкм. Для алмазного точения скорости часто превышают 10 000 об/мин при чрезвычайно низком тепловом расширении. Обычно используются прецизионные подшипники углового контакта или магнитные шпиндели.
Монокристаллические алмазные инструменты необходимы для цветных материалов (алюминий, медь, пластмассы) при стремлении к оптической чистоте. Для чёрных металлов, таких как сталь, используются кубический нитрид бора (CBN) или мелкозернистый твёрдый сплав со специальными покрытиями (например, алмазоподобный углерод). Радиус вершины инструмента критичен: большие радиусы (0,5–2 мм) обеспечивают меньшую шероховатость, но требуют тщательного контроля подачи.
Для достижения оптической чистоты подачи должны быть очень низкими — обычно 0,001–0,01 мм/об (1–10 мкм/об). Теоретическая шероховатость определяется как: Ra ≈ (f^2) / (32 × r), где f — подача на оборот, r — радиус вершины инструмента. Для Ra = 10 нм при радиусе вершины 1 мм подача должна быть ~0,006 мм/об. Глубина резания на чистовых проходах часто составляет 10–50 мкм, обеспечивая резание в вязком режиме.
SPDT использует природный или синтетический алмазный инструмент на прецизионном токарном станке. Идеально подходит для симметричных компонентов, таких как линзы, зеркала и геометрии деталей, которые можно вращать. Современные станки SPDT достигают субнанометровой шероховатости.
Для свободноформной оптики или неосесимметричных деталей применяется ультрапрецизионное фрезерование алмазными сферическими концевыми фрезами. Траектории инструмента генерируются с помощью CAM-программного обеспечения, учитывающего высоту гребешков и постоянное врезание.
Ультразвуковая вибрация (20–40 кГц), приложенная к режущему инструменту или заготовке, снижает силы резания, подавляет образование заусенцев и позволяет обрабатывать хрупкие материалы (стекло, керамику) в вязком режиме, обеспечивая оптические поверхности без разрушения.
Для наивысшего качества обработка на ЧПУ часто служит этапом предполирования. После обработки короткий этап магнитореологической финишной обработки (MRF) или полирования может удалить оставшиеся следы инструмента и снизить шероховатость ниже 1 нм.
| Материал | Лёгкость достижения оптической чистоты при ЧПУ | Рекомендуемый инструмент |
|---|---|---|
| Алюминий (6061, 7075) | Отличная | Алмаз |
| Медь (OFHC) | Отличная | Алмаз |
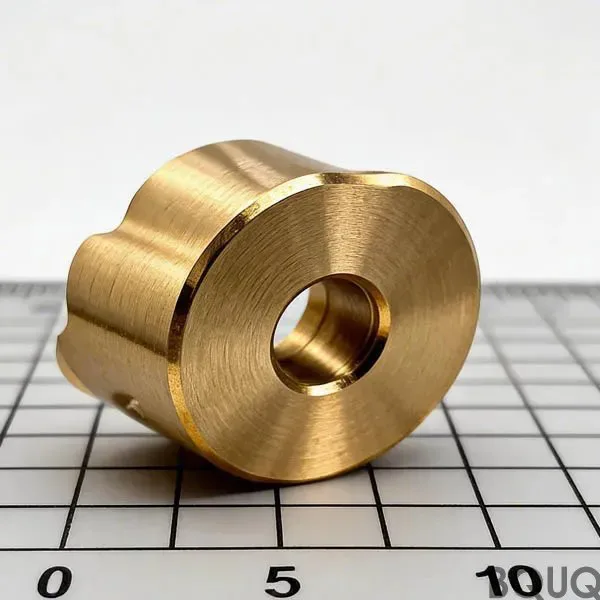
| Латунь | Хорошая | Алмаз или твёрдый сплав |
| Нержавеющая сталь (304, 316) | Умеренная | CBN или твёрдый сплав (алмаз не рекомендуется из-за химического сродства) |
| Титан | Сложная | Твёрдый сплав со специальными покрытиями |
| Пластмассы (акрил, поликарбонат) | Отличная | Алмаз |
| Керамика (оксид алюминия, карбид кремния) | Трудная, требует ультразвуковой помощи | Алмаз |
Проверка оптического качества требует специализированной метрологии:
Мониторинг в процессе обработки с использованием акустической эмиссии или датчиков силы может помочь обнаружить ухудшение до того, как качество поверхности снизится.
Не у всех есть ультрапрецизионный токарный станок. Вот советы по улучшению чистоты поверхности на стандартном оборудовании:
Клиенту требовалось алюминиевое параболическое зеркало с шероховатостью поверхности < 10 нм Ra и погрешностью формы < 1 мкм. Используя токарный станок для алмазного точения с монокристаллическим алмазным инструментом (радиус вершины 1,5 мм), применялись следующие параметры: скорость шпинделя 4000 об/мин, подача 0,005 мм/об, глубина резания 10 мкм. После обработки шероховатость поверхности составила 8 нм Ra. Затем зеркало было слегка отполировано (MRF) до 2 нм Ra. Процесс исключил последующие этапы шлифования, сократив время выполнения на 40%.
Достижение оптического качества поверхности с помощью обработки на ЧПУ больше не является нишевой возможностью, зарезервированной для специализированных лабораторий. При тщательном выборе станка, правильном инструменте и оптимизированных параметрах даже обычные цеха с ЧПУ могут производить компоненты, соответствующие строгим оптическим стандартам. Интегрируя передовые методы, такие как ультразвуковая вибрационная помощь и метрология в реальном времени, разрыв между обработкой и полированием продолжает сокращаться. Для производителей, стремящихся предлагать высокоценные прецизионные детали, инвестиции в возможности оптической финишной обработки обеспечивают явное конкурентное преимущество.