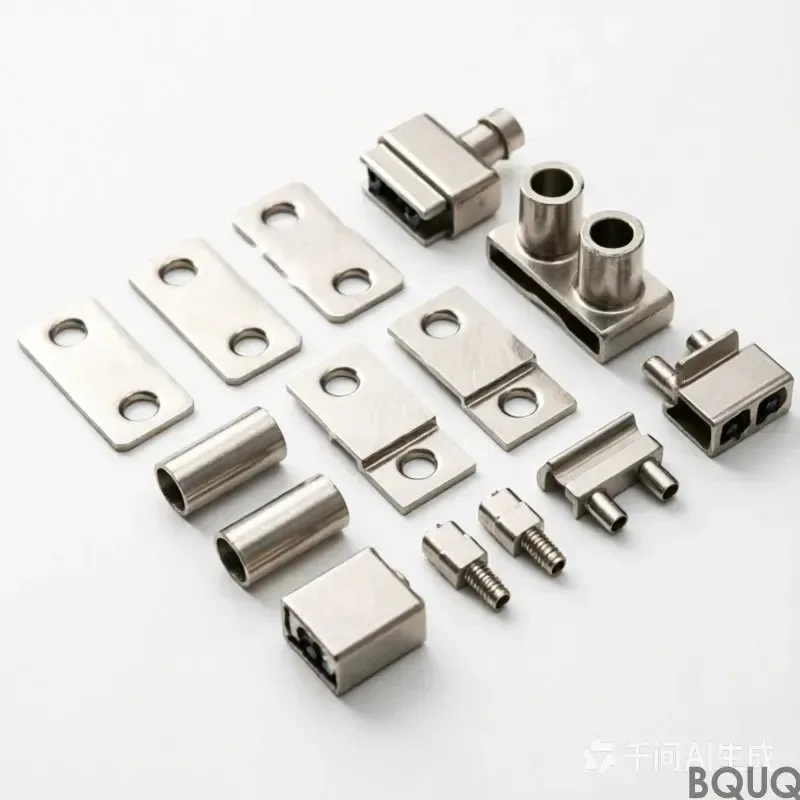
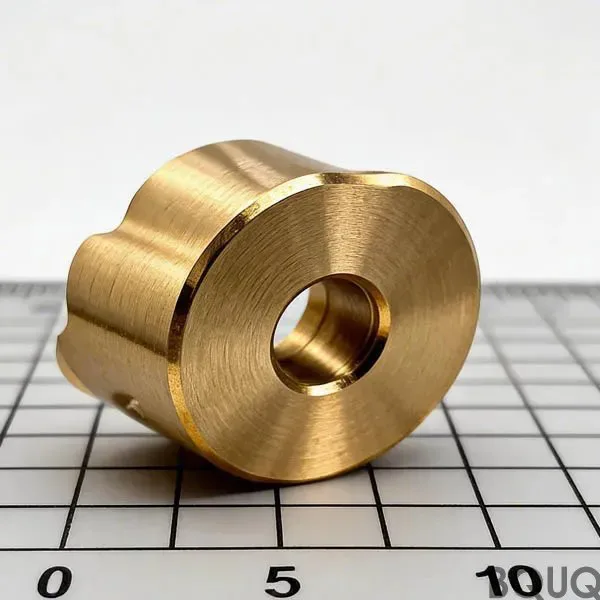
Высокая смешанность и малые партии (High-mix Low-volume) — это сегодняшняя норма закупок прецизионных деталей: в одном проекте может быть несколько десятков видов деталей, каждого — от нескольких десятков до нескольких сотен штук. Планирование производства, оснастка и методы контроля в рамках традиционной логики крупносерийного производства при такой структуре заказов явно перестают работать — частая переналадка, высокая стоимость оснастки, чрезмерная доля отладки первой детали.
I. Типичные трудности высокой смешанности и малых партий
- Частая переналадка: доля эффективного времени резания станка снижается, время отладки и настройки инструмента съедает производительность.
- Стоимость оснастки не окупается: удельная стоимость специальной оснастки на одну деталь высока, при малых партиях это неэкономично.
- Низкая повторяемость технологической документации: каждая партия требует повторного программирования и повторной пробной обработки, опыт трудно накапливать.
- Колебания качества: после настройки первой детали партия очень короткая — она заканчивается, ещё не выйдя в стабильную зону.
II. Ключевые действия при переходе от прототипа к производству
Главное при плавном продвижении прототипа в мелкосерийное производство — закрепить то, что было проверено на этапе прототипа:
- Закрепить технологический маршрут: фиксировать инструмент, обороты и подачу, способ закрепления, СОЖ, контрольные точки, формируя многоразовую технологическую карту.
- Приоритет универсальной оснастки: в первую очередь применять сборную оснастку, вакуумные присоски, стандартизированные тиски и системы быстрой смены, снижая зависимость от специальной оснастки.
- Объединение операций: что можно выполнить за один установ — выполнять за один, снижая накопленную погрешность от повторного базирования.
- Полный контроль первой детали + выборочный контроль в процессе: при короткой партии полный контроль первой детали наиболее рентабелен; выборочный контроль в процессе сдерживает колебания.
- Резерв технологических припусков: уже на этапе прототипа учитывать доступность инструмента и жёсткость закрепления на этапе серии, чтобы избежать ситуации «образец сделать можно, серию — нельзя».
III. Рекомендации по снижению затрат на этапе проектирования
- Унифицировать спецификации отверстий и радиусы инструмента, сокращая число смен инструмента.
- Избегать ненужных глубоких полостей и узких пазов, снижая требования к соотношению длины и диаметра инструмента.
- Ослабить допуски на неответственных поверхностях, направив бюджет точности на критичные размеры.
- По возможности применять распространённые марки материалов, сокращая сроки закупки специальных материалов.
IV. Как Чжуаньсинь берётся за высокую смешанность и малые партии
Прецизионное производство Чжуаньсинь расположено в городке Цяотоу, Дунгуань, провинция Гуандун; завод основан в 2005 году, давно принимает многовидовые мелкосерийные заказы, четыре производственные линии — CNC-обработка, штамповка металла, прецизионные пружины, радиаторы — находятся под собственным контролем. Точность обработки достигает ±0,005 мм, есть сертификация ISO 9001:2015; поддерживается старт с мелкосерийных образцов, строгих ограничений по минимальному заказу нет, срок изготовления образцов обычно 3-7 рабочих дней; чертежи принимаются в форматах STEP, STP, SLDPRT, STL, DXF, IPT, X_T, X_B, 3DXML, CATPART и других, в регионе дельты Жемчужной реки — отклик в тот же день.
Получить расчёт: коммерческая почта sc@bquq.cn, телефон +86-13713157787, рабочие часы понедельник–пятница 08:30-18:00, валюта расчётов — юань (CNY).