-
Русский
- sc@bquq.cn

В мире штамповки металла понимание разницы между процессами глубокой и неглубокой вытяжки имеет решающее значение для выбора правильного метода производства. Обе технологии включают формовку листового металла в желаемые формы с помощью пуансона и матрицы, но они существенно различаются по глубине, сложности и применению. В этой статье представлено всестороннее сравнение, которое поможет вам решить, когда использовать каждый метод.
| Характеристика | Глубокая вытяжка | Неглубокая вытяжка |
|---|---|---|
| Отношение глубины к диаметру | Больше 1:1 (обычно 2:1 или более) | Меньше 1:1 (обычно 0,5:1 или менее) |
| Количество необходимых вытяжек | Многократные вытяжки с отжигом | Одна вытяжка или несколько этапов |
| Сложность оснастки | Высокая – требуются прогрессивные штампы и прижимы | Низкая или средняя – простые штампы |
| Утонение материала | Значительное – требует тщательного контроля | Минимальное |
| Скорость производства | Ниже из-за множества этапов | Выше, более высокая производительность |
| Типичные применения | Автомобильные компоненты, раковины, банки, сосуды под давлением | Панели, кронштейны, крышки, корпуса |
| Стоимость за деталь | Выше для малых объемов, экономично для больших объемов | Ниже в целом, особенно для простых деталей |
| Использование материала | Ниже из-за отходов и обрезки | Выше, меньше отходов |
Глубокая вытяжка идеальна, когда конечная деталь имеет глубину больше диаметра, например, в цилиндрических контейнерах, автомобильных топливных баках или корпусах теплообменников. Процесс включает многократные прогрессивные вытяжки для постепенного формирования металла без разрывов.
Детали, требующие сложной геометрии, острых углов или тисненых деталей, часто выигрывают от глубокой вытяжки. Контролируемый поток материала позволяет точно формировать сложные профили.
После настройки оснастки глубокая вытяжка высокоэффективна для массового производства. Такие отрасли, как автомобилестроение и производство бытовой техники, полагаются на нее для экономически эффективных крупномасштабных запусков.
Глубокая вытяжка лучше всего работает с пластичными материалами, такими как низкоуглеродистая сталь, алюминий или нержавеющая сталь. Материалы должны выдерживать значительное удлинение без растрескивания.
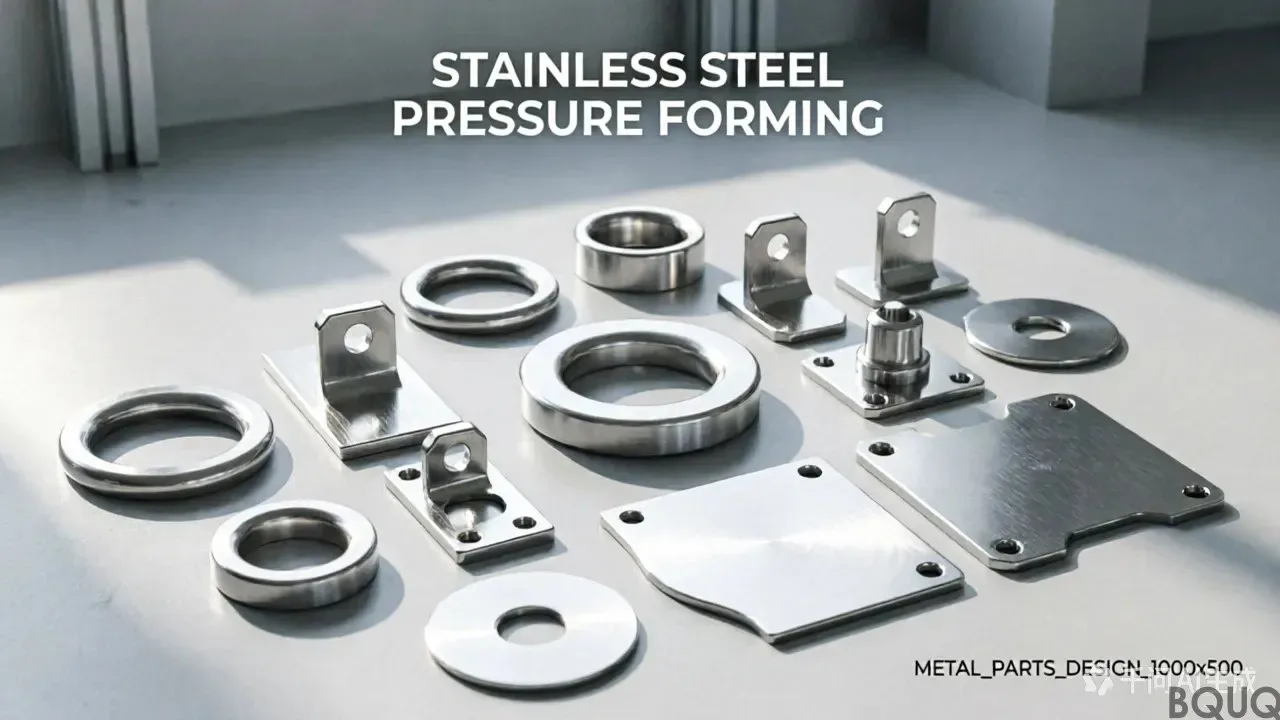
Для деталей с глубиной менее половины диаметра неглубокая вытяжка является предпочтительным методом. Примеры включают плоские панели, кронштейны и простые крышки. Процесс прост и требует меньшей оснастки.
Неглубокая вытяжка экономична для небольших производственных партий, поскольку затраты на оснастку ниже, а настройка быстрее. Это делает ее подходящей для прототипирования или индивидуального изготовления.
Благодаря меньшему количеству этапов вытяжки неглубокая штамповка быстрее, что сокращает время цикла. Она идеальна, когда сроки сжаты.
Если ваш проект имеет ограниченный бюджет, неглубокая вытяжка минимизирует первоначальные инвестиции в штампы и прессы. Она также снижает уровень отходов, улучшая использование материала.
При выборе между глубокой и неглубокой вытяжкой учитывайте следующие факторы:
| Сценарий | Рекомендуемый процесс |
|---|---|
| Глубина > Диаметр | Глубокая вытяжка |
| Глубина < Половина диаметра | Неглубокая вытяжка |
| Большой объем (100 тыс.+ деталей) | Глубокая вытяжка после первоначальных инвестиций |
| Малый объем (1 тыс.–10 тыс. деталей) | Неглубокая вытяжка |
| Сложная форма с ребрами жесткости | Глубокая вытяжка |
| Простая плоская геометрия | Неглубокая вытяжка |
| Ограниченный бюджет | Неглубокая вытяжка |
Выбор между глубокой и неглубокой вытяжкой зависит от конструкции вашей детали, производственных потребностей и бюджета. Глубокая вытяжка превосходно создает глубокие прочные компоненты в масштабе, тогда как неглубокая предлагает гибкость и экономию для более простых деталей. Оценив глубину, объем и материал, вы можете оптимизировать свой проект штамповки металла. Для получения экспертных рекомендаций свяжитесь с нашей командой, чтобы обсудить ваши конкретные требования.